

Pelapisan bubuk adalah proses penyelesaian akhir kering di mana partikel resin dan pigmen bermuatan listrik disemprotkan ke bagian yang dibumikan dan kemudian dipanggang hingga partikel tersebut meleleh, mengalir, dan mengeras menjadi lapisan film yang keras dan berkesinambungan. Itulah jawaban singkat dari pertanyaan “apa itu powder coating?” Tidak ada pelarut, tidak ada pembawa cairan, dan tidak ada waktu flash-off. Lapisan tersebut berbentuk bubuk padat dan keluar dari oven dalam bentuk kulit plastik keras yang seringkali beberapa kali lebih tebal daripada satu lapisan cat basah.
Jika Anda pernah menyentuh rangka sepeda, lemari arsip, atau rangka aluminium jendela dan merasakan permukaan yang halus dan sedikit berlilin, Anda telah menyentuh lapisan bubuk. Ini adalah salah satu pelapis industri yang paling banyak digunakan di dunia, melindungi segala sesuatu mulai dari penutup listrik hingga mesin pertanian.
Apa Itu Powder Coating, Secara Sederhana
Secara kimia, bubuk pelapis adalah campuran empat kelompok bahan yang digiling halus: pengikat resin, pigmen dan pengisi, bahan pengawet, dan sebagian kecil bahan tambahan seperti pengubah aliran, bahan degassing, dan penstabil UV. Tidak ada sesuatu pun dalam campuran yang cair. Campuran tersebut diproduksi dalam bentuk padat, digiling hingga ukuran partikel dikontrol secara ketat, dan dikirim dalam kotak atau hopper terfluidisasi.
Penerapannya pada prinsipnya sederhana. Bagian logam dibumikan, pistol elektrostatik mengisi partikel bubuk saat mereka meninggalkan nosel, dan partikel bermuatan ditarik ke permukaan yang dibumikan, di mana mereka menempel sampai oven melakukan tugasnya. Tempat tidur terfluidisasi digunakan untuk bagian-bagian kecil tertentu dan barang-barang kawat berat. Bagian yang dilapisi kemudian dimasukkan ke dalam oven dengan kecepatan kira-kira 180 hingga 200 derajat Celcius selama 10 hingga 20 menit , tergantung pada kimia dan massa bagian tersebut.
Ada dua sifat yang membedakan lapisan bubuk dari cat basah. Pertama, film terbentuk melalui peleburan, bukan penguapan: bubuk mengalir ke lapisan kontinu dan kemudian berikatan silang ke dalam jaringan termoset. Kedua, pada dasarnya tidak ada pelarut yang dapat dilepaskan, sehingga bubuk diformulasikan sebagai bahan VOC nol atau mendekati nol, dan semprotan berlebih yang tidak mengenai bagian tersebut dapat dikumpulkan dan digunakan kembali.
Apa Sebenarnya Kandungan Bubuk Pelapis
Formulasi berbeda berdasarkan aplikasi, tetapi sebagian besar bubuk termoset mengikuti resep serupa. Tabel di bawah ini menunjukkan rentang umum dan tugas yang dilakukan setiap komponen.
| Komponen | Bagian yang khas | Fungsi |
|---|---|---|
| Pengikat resin | 50 hingga 70 persen | Membentuk film dan menetapkan daya tahan, fleksibilitas, dan kinerja luar ruangan |
| Pigmen dan pengisi | 20 hingga 40 persen | Memberikan warna, opasitas, kekerasan, dan pengendalian biaya |
| Agen penyembuhan | 2 hingga 10 persen | Bereaksi dengan resin selama pemanggangan untuk mengikat silang film |
| Aditif | 1 hingga 5 persen | Kontrol aliran, degassing, kilap, kemampuan pengisian daya, dan stabilitas UV |
Cara Kerja Proses Powder Coating, Langkah demi Langkah
- Perawatan awal. Bagian tersebut dibersihkan, dihilangkan lemaknya, dan diberi lapisan konversi seperti besi atau seng fosfat, kemudian dibilas dan dikeringkan. Kinerja adhesi dan korosi ditentukan di sini, bukan di dalam oven.
- Aplikasi. Bubuk disemprotkan dengan corona atau tribo gun, atau bagian tersebut dicelupkan ke dalam fluidized bed. Ketebalan film target biasanya 60 hingga 120 mikron dalam satu lapisan.
- Pengobatan. Bagian tersebut memasuki oven konveksi atau inframerah dan ditahan hingga logam mencapai batas pengerasan yang ditentukan oleh pemasok bubuk, biasanya 10 hingga 20 menit pada suhu 180 hingga 200 derajat Celcius.
- Pendinginan dan inspeksi. Setelah pendinginan, operator memeriksa ketebalan film, kilap, warna, dan daya rekatnya, serta menyentuh area yang tipis.
Jenis Lapisan Serbuk
Bubuk termoset
Mereka adalah pekerja keras di industri ini. Ikatan silang resin selama proses pengawetan dan tidak dapat dicairkan kembali, sehingga menghasilkan lapisan film yang keras dan tahan bahan kimia. Kimia yang umum adalah:
- Epoksi: ketahanan kimia dan korosi yang sangat baik, tetapi bersifat kapur di luar ruangan, sehingga digunakan untuk bagian dalam ruangan dan pelapis pipa.
- Poliester: pilihan standar untuk paparan luar ruangan, dengan retensi UV dan kilap yang baik.
- Hibrida epoksi-poliester: jalan tengah yang hemat biaya untuk bagian dekoratif dalam ruangan.
- Poliuretan dan akrilik: ditentukan jika penampilan, kekerasan, atau ketahanan kimia tertentu penting.
Bubuk termoplastik
Serbuk nilon, PVC, polietilen, dan polipropilen meleleh dan mengalir tetapi tidak berikatan silang, sehingga membentuk lapisan yang jauh lebih tebal, seringkali berukuran 250 hingga 500 mikron. Bahan ini dipilih untuk pelapis fungsional pada pipa, katup, dan bagian yang memerlukan ketahanan benturan dibandingkan pelapis dekoratif.
Lapisan Serbuk Versus Cat Cair
Perbandingan di bawah mencerminkan apa yang kita lihat di lini industri. Bedak tidak selalu merupakan jawabannya, namun pada bagian logam yang tahan terhadap suhu oven, biasanya bubuk ini lebih unggul dalam hal daya tahan per unit biaya.
| Faktor | Lapisan bubuk | Cat cair |
|---|---|---|
| Senyawa organik yang mudah menguap | Intinya nol | 250 hingga 450 gram per liter |
| Efisiensi transfer | 90 hingga 98 persen dengan reklamasi | 30 hingga 60 persen |
| Ketebalan lapisan tunggal | 60 hingga 120 mikron | 20 hingga 40 mikron |
| Penyemprotan berlebihan | Dikumpulkan dan digunakan kembali | Limbah berbahaya |
| Waktu penyembuhan | 10 hingga 20 menit | Menit ke jam |
Pertukarannya nyata. Bubuk tidak dapat digunakan pada substrat yang peka terhadap panas seperti sebagian besar plastik dan kayu, perubahan warna memerlukan waktu produksi, dan lapisan film yang sangat tipis dan seragam lebih sulit diperoleh dibandingkan dengan cairan yang disemprotkan.
Dimana Powder Coating Digunakan Saat Ini
Analis industri memperkirakan pasar pelapis bubuk global berada pada kisaran USD 12 hingga 15 miliar, dengan pertumbuhan sekitar 4 hingga 6 persen per tahun. Permintaan berasal dari serangkaian sektor yang dapat diprediksi:
- Kendaraan otomotif dan listrik: roda, bagian suspensi, tempat baterai, dan komponen bagian bawah bodi mobil.
- Aluminium arsitektur: bingkai jendela, dinding tirai, dan pelapis, sering kali ditentukan pada tingkat kinerja AAMA 2604 atau 2605.
- Peralatan dan furnitur: rumah mesin cuci, lemari es, meja kantor, dan rak.
- Peralatan pertanian dan konstruksi: sasis, rangka, dan peralatan yang tahan terhadap abrasi dan cuaca.
- Listrik dan telekomunikasi: selungkup, lemari, dan insulasi busbar.
- Toko kerja dan peralatan olah raga: rangka sepeda, mesin gym, dan mainan logam.
Dibalik Hasil Akhir: Bagaimana Bubuk Pelapis Digiling dan Diklasifikasikan
Bubuk di dalam kotak senjata awalnya tidak berupa bubuk. Resin, pigmen, pengisi, dan aditif dicampur kering, kemudian dimasukkan ke dalam ekstruder sekrup ganda di mana mereka dilebur dan didispersikan pada suhu 90 hingga 110 derajat Celcius. Bahan panas ditekan menjadi serpihan tipis, didinginkan menjadi lembaran rapuh, dan dipecah menjadi serpihan. Segala sesuatu setelah titik tersebut merupakan masalah pengurangan ukuran, dan di sinilah kualitas lapisan akhir sangat ditentukan.
Penggilingan halus adalah inti dari prosesnya. Pabrik palu menangani tahap kasar, sedangkan pabrik pengklasifikasi udara dan pabrik jet menghasilkan distribusi ukuran partikel akhir. Karena resin melunak pada suhu 50 hingga 60 derajat Celcius, pabrik harus menghilangkan panas secepat pembuatannya, itulah sebabnya aliran udara dan desain pendinginan sama pentingnya dengan kecepatan rotor.
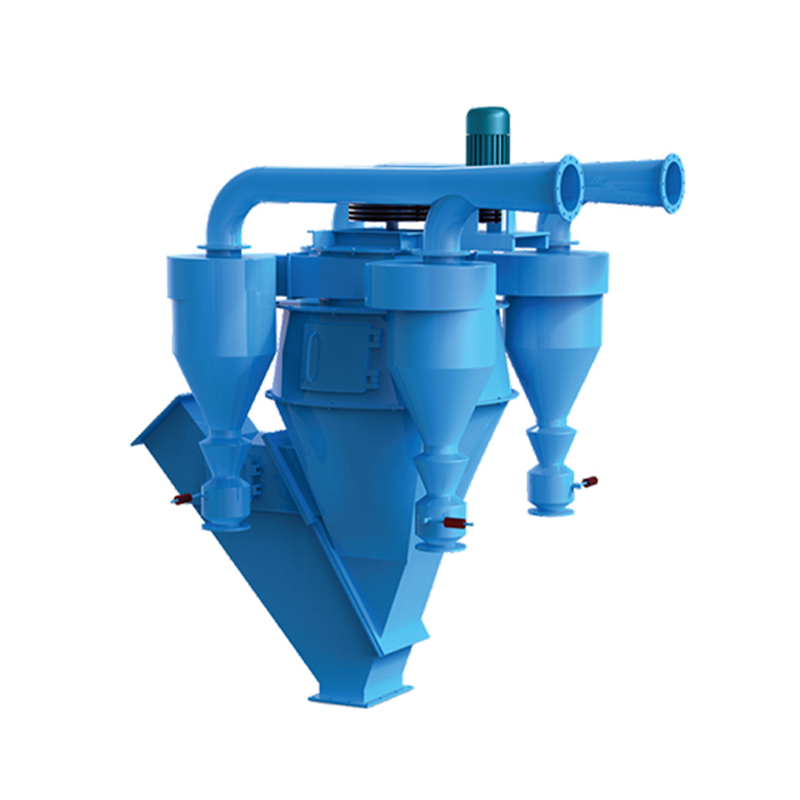
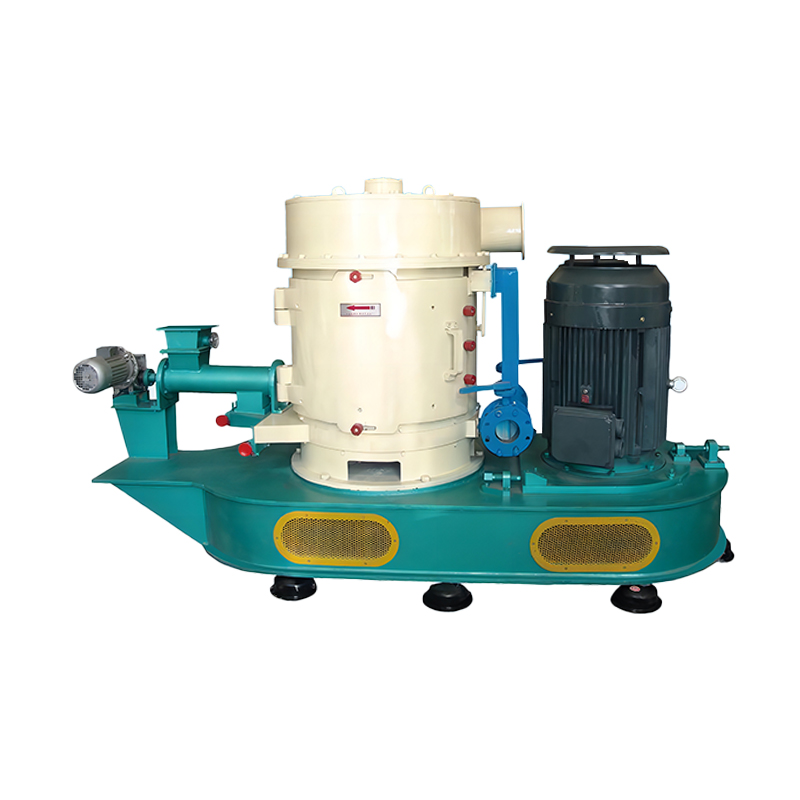
 Pabrik Klasifikasi Udara Ukuran Partikel Produk: D50 dapat disesuaikan antara 1,5 dan 45 μm. Lihat Produk →
Klasifikasi adalah separuh pekerjaan lainnya. Lapisan bubuk biasanya memiliki ukuran partikel rata-rata 30 hingga 45 mikron, dengan butiran halus di bawah 10 mikron dijaga seminimal mungkin dan ekor kasar di atas 100 mikron hampir dihilangkan. Halus menyebabkan fluidisasi buruk dan aplikasi berdebu, sedangkan partikel kasar menghasilkan kulit jeruk dan lapisan tipis yang tidak rata. Memegang titik potong yang rapat adalah hal yang memisahkan bubuk yang dapat disemprotkan dengan lancar pada efisiensi perpindahan tinggi dari bubuk yang menghasilkan cacat dan pengerjaan ulang. Jika Anda ingin melihat bagaimana titik potong tersebut diterapkan dalam praktiknya, catatan kami di cara kerja pengklasifikasi bubuk dinamis berjalan melalui mekanisme.
 Pengklasifikasi udara Ukuran Partikel Produk: D50 berkisar antara 1 hingga 45 μm. Efisiensi Klasifikasi: 60% hingga 90%. Kapasitas Produksi: 1 hingga 60 t/jam. Lihat Produk →
Beberapa formulasi memerlukan satu langkah lagi. Pigmen logam, lilin, dan aditif pengontrol muatan terikat pada partikel dasar sehingga tidak dapat terpisah selama pengangkutan atau penyemprotan, dan mesin modifikasi tersedia khusus untuk tugas tersebut.
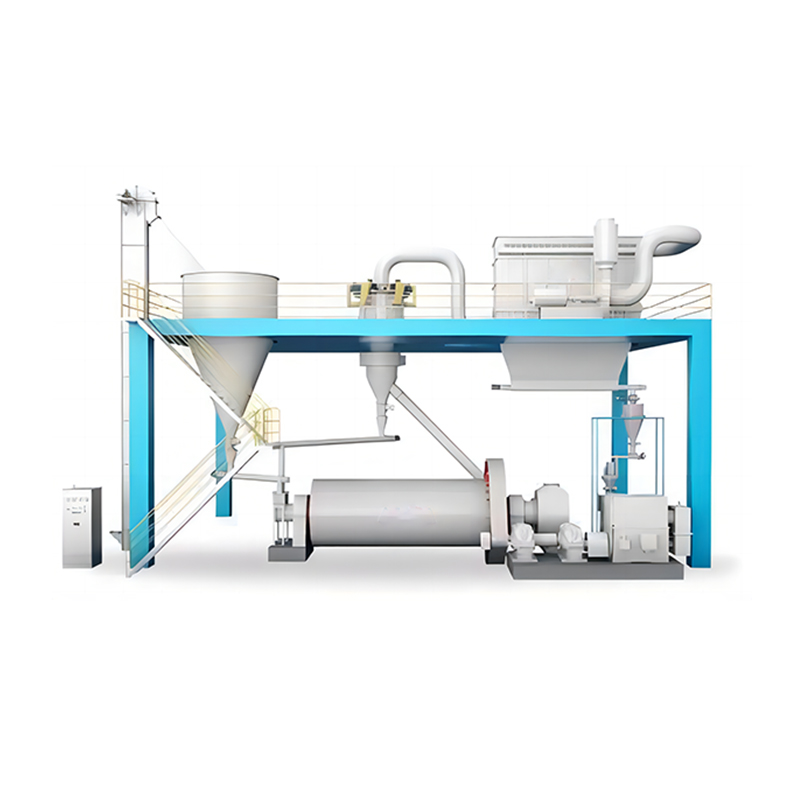
 Lapisan bubuk and modification machine Pengubah dan bahan diukur secara tepat dan ditambahkan secara merata sesuai dengan rasio pencampuran, memastikan keakuratan rasio pencampuran secara instan. Hal ini memungkinkan untuk hi... Lihat Produk →
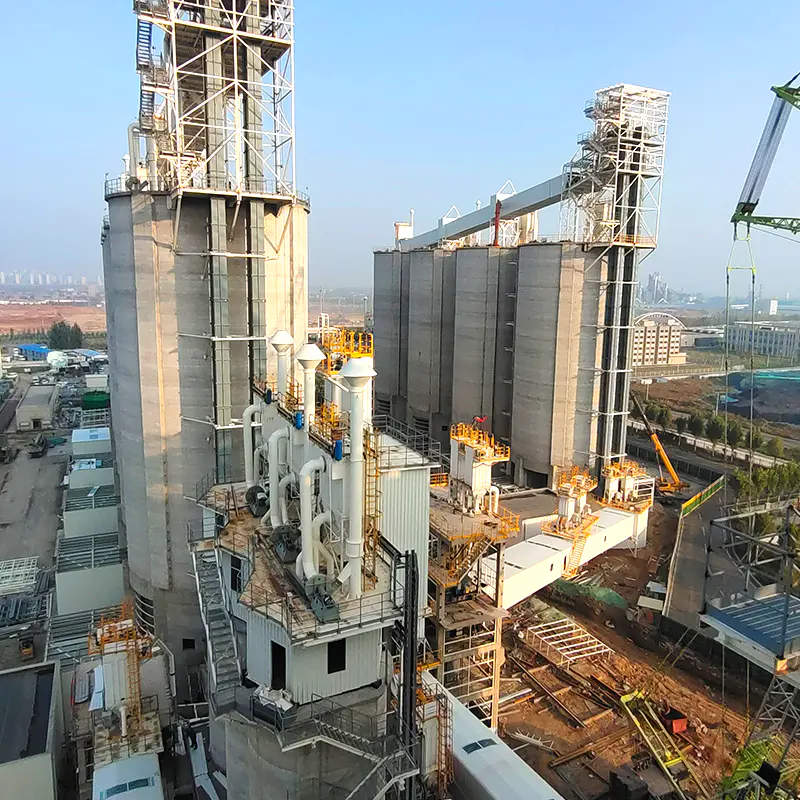
Ini adalah landasan yang kami kerjakan setiap hari. Jiangsu JND telah membangun peralatan penggilingan, klasifikasi, pengeringan, pengumpulan debu, dan pengolahan gas buang sejak tahun 2002, didukung oleh pusat teknologi provinsi, kerjasama jangka panjang dengan universitas seperti Universitas Tenggara dan Universitas Tongji, serta sertifikasi ISO 9001, ISO 14001, dan OHSAS 18001. Pabrik dan pengklasifikasi kami melayani produsen bubuk serta industri semen, kimia, listrik, dan baja, dan pertanyaan teknik yang sama muncul di semuanya: seberapa halus, seberapa seragam, dan seberapa konsisten.
Masalah Umum Powder Coating dan Penyebabnya
Sebagian besar cacat disebabkan oleh tiga variabel: perlakuan awal, ketebalan film, dan riwayat panas. Tabel di bawah mencantumkan kesalahan yang paling sering kita dengar.
| Cacat | Kemungkinan penyebabnya | Perbaikan praktis |
|---|---|---|
| Kulit jeruk | Film terlalu tebal, bubuknya kasar, proses pengeringannya terlalu cepat | Kurangi output, perketat distribusi ukuran partikel, perlambat jalannya |
| Adhesi yang buruk | Minyak, kerak, atau lapisan konversi yang lemah | Tinjau tahapan degreasing dan fosfat, verifikasi kualitas air bilasan |
| lubang kecil | Udara atau kelembapan yang terperangkap keluar dari substrat | Panaskan bagian terlebih dahulu, gunakan aditif degassing, kurangi ketebalan film |
| Pergeseran warna | Pemanggangan berlebihan atau beban oven tidak merata | Periksa suhu logam, bukan hanya suhu udara oven |
| Cakupan tipis di sudut-sudut | Efek sangkar Faraday | Turunkan voltase, tingkatkan jarak senjata, pertimbangkan pengisian daya tribo |
Mendapatkan Sisi Bubuk dari Prosesnya dengan Benar
Lapisan bubuk adalah ide sederhana yang didukung oleh rantai pasokan yang menuntut. Bahan kimia menentukan bagaimana kinerja film, namun distribusi ukuran partikel menentukan cara penyemprotan, berapa banyak semprotan berlebih yang Anda pulihkan, dan seberapa sering saluran Anda menghasilkan produk yang ditolak. Penyimpangan beberapa mikron pada ujung halus distribusi dapat mengubah garis halus menjadi garis pengerjaan ulang.
Jika Anda memproduksi bubuk pelapis, atau jika Anda memproses bahan pengisi mineral yang terkandung di dalamnya, memilih peralatan penggilingan dan klasifikasi dengan titik potong yang stabil adalah keputusan dengan leverage tertinggi yang akan Anda buat. Tim kami telah mengukur pabrik dan pengklasifikasi selama lebih dari dua dekade, dan kami senang melihat material Anda, target distribusi, dan kapasitas Anda sebelum merekomendasikan konfigurasi. Hubungi teknisi kami dan kami akan mengerjakan angka-angkanya bersama Anda.
 Email:ycjnd@163.com
 Telephone:+86-13770001111
 Phone:+86-515-88582588